2.花纹链块
/ R& `# v/ p/ c* D8 a0 d普通花纹链块的形状如下图所示,一端为双头,另一端为单头。按高度不同链块分为0,1,2,3,…n号,相邻号数链块之间的高度差为1针距。每一号链块按其斜面的多少和位置不同分成a型(无斜面,又称平链块)、b型(前面有斜面,又称上升链块)、c型(后面有斜面,又称下降链块)、d型(前后均有斜面,又称上升下降链块)四种类型。0号链块最低,只有a型,故没有比它低的链块和它连接。
1 y: W* m* f" j$ r a, f
1 k# a3 z0 q9 [2 d5 S
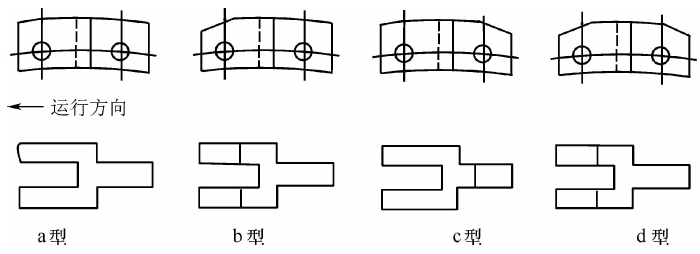 % i8 Z1 D& o& j 经编机普通花纹链块形状
1 A v; Q' v7 B将各种不同高度的链块的单头插入下一链块的双头内,并通过销子连接成花纹链条,再嵌入滚筒的链块轨道,便装配成了花纹滚筒。链块之间的高度差等于梳栉横移距离的大小。链块排列如下图所示,相邻链块搭接原则有如下两条。# S7 o0 \" U4 x! p b/ u
(1)每一块链块应双头在前,单头在后(保证运动平稳无冲击)。
7 u: Z" Q1 ?% U(2)高号链块的斜面与低号链块的平面相邻。 & v% j+ W( v4 [$ |3 T) f
由于普通链块的斜面呈直线且比较短,所以难以满足高速运转或编织针背横移大的花纹的要求。对于这种情况,可以采用与大针距横移相适应的曲线链块,使导纱梳栉能在高速条件下平稳而无振动横移。在磨铣曲线链块时需要根据织物组织结构的需要,将编织每一横列所需的三块链块编成一组,成组磨铣,这样能确保三块链块表面曲线连续而不中断。在排链块时,曲线链块只能成组使用(三块为一组),同一组三块链块依次按顺序1、2、3标记,将每组链块放置在一起,这样就能确保梳栉横移运动平稳。曲线链块不能由用户自己磨制,链块只能分段替换。 ! l; w Z6 r4 ~, L& K- \
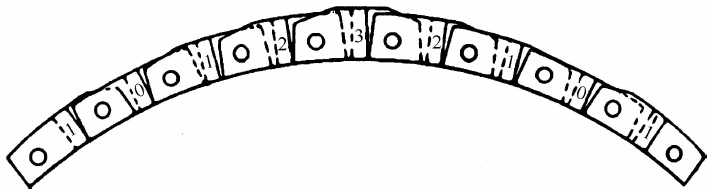 8 `& y/ C; B2 J) A. W- N 经编机普通花纹链块排列
. c4 V/ L$ v. N/ t- _( | | 
 京公网安备11010502056754号 )

 发表于 2020-6-8 22:58:16
