模压制品成型模具forming die of moulding products
' y* s, d$ A. w, q8 S: I7 l) S
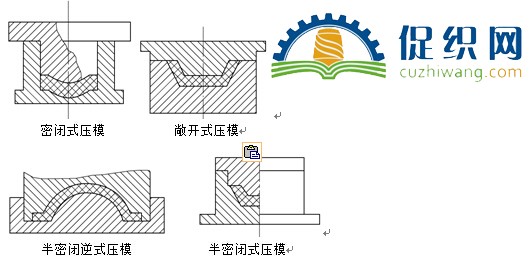
- ^7 E6 D( f" N5 u) u V模压成型工艺中除了必须有性能良好的模压料及适用的液压机之外,还必须有良好的成型模具(压模)。 1.要求: (1)能承受20~80MPa的高压; (2)能耐成型时模塑料对模具的摩擦; (3)在175~200℃温度时,其硬度应无显著下降; (4)能耐模塑料及脱模剂的腐蚀; (5)表面光滑; (6)尺寸符合制品要求; (7)在结构上要有利于模压料的流动及制品的取出,并能满足工艺操作上的要求。 2.分类压模分为密闭式、敞开式、半密闭式及半密闭逆式。(1)密闭式压模在制品成型腔上部有与其相连的加料室,沿制品成型方向,上模的横截面轮廓与制品水平投影轮廓相同,这种压模结构能把压力有效地施加到压制件上,适应高压成型压力的要求;由于模压料流动性差,是压制的不利因素,而密闭式压模结构有利于把模压料有效地压到各成型部位;用这种压模压制的制品,它的机械强度较高。在玻璃钢模压生产中广泛使用这种压模。但压模磨损较严重,制品高度方向精度差。
! d3 ]( N- A+ D+ k8 x2 D4 ^9 @1 b(2)敞开式压模是一种不带加料室的压模,只有在上下模完全闭合时才相互吻合。这种压模常用来压制布、毡及织物型模压料的制品,尤其是大型薄壁壳体、板、片状零件。其设计制造周期短、造价低,一般严格控制压模完全闭合,在制品高度方向上可有较准确的尺寸。/ I* ^0 O; M, F, o1 J* [
(3)半密闭式和半密闭逆式压模压制的制品会产生较大的垫量,压力损失较大,制品经常出现不够致密的现象。所以只有当制品尺寸形状极为复杂,而采用密闭式压模相当困难时,或者在压制工艺上有特殊的需要时,才有可能采用这两种压模。! m7 d; T, c5 [9 d( R2 t7 v
/ L% {, ]& w+ L5 F* Z+ f; a
* C" M4 v- {, c i( E
# S2 H+ [8 q; _' ^' }; M& |3 \, E$ Q " T. M. ]: r) }5 O9 O6 y$ k: w
|
 京公网安备11010502056754号 )

 发表于 2014-11-28 09:03:35
