模压制品成型模具forming die of moulding products
, ^% a( R1 n ]1 r1 d
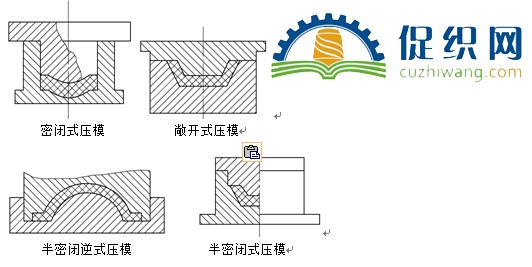
1 M% `% V4 P+ s/ M* m模压成型工艺中除了必须有性能良好的模压料及适用的液压机之外,还必须有良好的成型模具(压模)。 1.要求: (1)能承受20~80MPa的高压; (2)能耐成型时模塑料对模具的摩擦; (3)在175~200℃温度时,其硬度应无显著下降; (4)能耐模塑料及脱模剂的腐蚀; (5)表面光滑; (6)尺寸符合制品要求; (7)在结构上要有利于模压料的流动及制品的取出,并能满足工艺操作上的要求。 2.分类压模分为密闭式、敞开式、半密闭式及半密闭逆式。(1)密闭式压模在制品成型腔上部有与其相连的加料室,沿制品成型方向,上模的横截面轮廓与制品水平投影轮廓相同,这种压模结构能把压力有效地施加到压制件上,适应高压成型压力的要求;由于模压料流动性差,是压制的不利因素,而密闭式压模结构有利于把模压料有效地压到各成型部位;用这种压模压制的制品,它的机械强度较高。在玻璃钢模压生产中广泛使用这种压模。但压模磨损较严重,制品高度方向精度差。, @+ N& O0 a3 k0 W7 q% C
(2)敞开式压模是一种不带加料室的压模,只有在上下模完全闭合时才相互吻合。这种压模常用来压制布、毡及织物型模压料的制品,尤其是大型薄壁壳体、板、片状零件。其设计制造周期短、造价低,一般严格控制压模完全闭合,在制品高度方向上可有较准确的尺寸。' C. S0 d5 K1 J+ n5 y2 [
(3)半密闭式和半密闭逆式压模压制的制品会产生较大的垫量,压力损失较大,制品经常出现不够致密的现象。所以只有当制品尺寸形状极为复杂,而采用密闭式压模相当困难时,或者在压制工艺上有特殊的需要时,才有可能采用这两种压模。+ b% @1 g* J! ?
6 w2 y0 u. ?, M. T5 k4 G5 o, @( Z# V* o
, @; x8 U5 L6 S # o8 m- t* T; E" D% V. T# n Z
|
 京公网安备11010502056754号 )

 发表于 2014-11-28 09:03:35
