2.梳棉工序降低短绒含量的措施
; {, o4 N. Y) v+ k+ P3 Q(1)在满足开松要求的前提下,降低喂棉箱的打手转速,减少纤维损伤。下棉箱两侧的网笼应及时清理,以免短绒在此堆积。
# a2 z2 X ~( [5 E(2)对于成卷梳棉机,因为在棉卷形成时受到成卷机尘笼吸风的作用,棉束和纤维比较顺轴向排列,又因加压机构的作用使棉层较薄,所以给棉板与刺辊间的隔距以小些为宜,在纺纯棉时一般取0.18~0.40mm。在清梳联流程中,喂入梳棉机给棉板的筵棉比较蓬松,纤维排列也杂乱无章,给棉罗拉与刺辊间的隔距以大些为宜,在纺纯棉时一般取0.6~1.0mm。如果隔距太小,会使生条短绒含量增加。- c3 B: Z* Z3 u
(3)根据所纺纤维的长度合理选择给棉板工艺分梳长度,能够较少生条中短绒的含量。. B, O. v. B) g6 i5 s; I
(4)刺辊高速可以提高纤维束的分离度,但会使纤维损伤增加,短绒率升高,所以在纤维分离度能够满足要求的前提下应使刺辊转速低些。4 F% Y, F" q+ @4 t
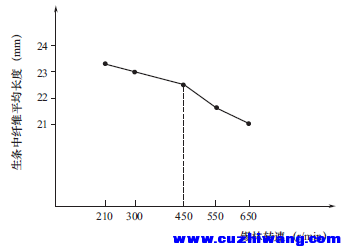
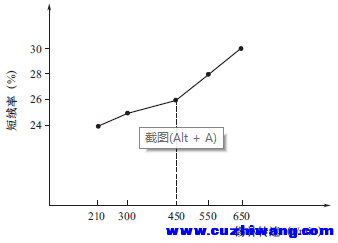
(5)提高锡林速度有利于提高分梳效能,但锡林速度过高会造成梳理力过高,导致纤维损伤使短绒率增加。有资料显示,锡林速度与纤维平均长度和短绒率有一定的关系,锡林速度与纤维平均长度的关系如图1所示,锡林速度与短绒率的关系如图2所示。
% P! ~! u* T; v2 t+ b0 m由图中不难看出,当锡林速度超过450r/min以后,纤维平均长度缩短,短绒率增加,故从纤维损伤的角度来看,锡林速度不宜过高。在使用过程中,应根据配棉、生条和成纱的综合质量指标来确定锡林的转速。' S& s2 H; r( n- {! s: d
(6)适当提高锡林与刺辊的线速比,利于纤维向锡林表面转移,可降低生条的短绒率。$ t. ?: X B/ F9 s* o0 M! f& Q, w
(7)锡林与活动盖板间的隔距较小时,能提高分梳效能,减少棉结,但过小会造成纤维损伤,生条短绒含量增加。在纺超细纤维或成熟度较差的纤维时,为避免纤维损伤,其隔距不宜太小。
" t1 r( p& j, `% S
5 ?, c3 j. i) A |
 京公网安备11010502056754号 )

 发表于 2018-5-8 21:48:55
