找回密码
 立即注册

微信扫码登录

[络筒、电清] 络筒工艺参数项目及设定

[复制链接]
发表于 2015-7-5 22:06:03 |北京| 显示全部楼层 |阅读模式
络筒工艺参数主要有被加工纱线线密度、络筒速度、导纱距离、张力装置形式及工艺参数、清纱器形式及工艺参数、筒子卷绕密度、筒子卷绕长度及长度修正系数或者筒子卷绕直径(mm)、结头规格、管纱长度,以及防叠装置参数、槽筒启动特性参数、空气捻接器的工作参数、自动速度控制参数等项。络筒工艺要根据纤维材料、原纱质量、成品要求、后工序条件、设备状况等诸多因素来统筹制订。合理的络筒工艺设计应能达到:纱线减磨保伸,缩小筒子内部、筒子之间的张力差异和卷绕密度差异,良好的筒子卷绕成形,合理的去疵、去杂和毛羽减少作用。4 H1 |: s' v$ K+ F

0 I' }+ Q  w, |% R$ i% I: U
回复

使用道具 举报

 楼主| 发表于 2015-7-5 22:07:00 |北京| 显示全部楼层
- s- \. `3 V  k& |1 r% p2 q# y
1.络筒速度
2 C, L# }: e) x5 C% ^9 n; b络筒速度影响到络筒机器效率和劳动生产率。现代自动络筒机的设计比较先进、合理,适宜于高速络筒,络筒速度一般达1200m/min以上。用于管纱络筒的国产槽筒式络筒机络筒速度就低一些,一般为500~800m/min,各种绞纱络筒机的络筒速度则更低。这些设备用于棉、毛、丝、麻、化纤不同纤维材料、不同纱线时,络筒速度也各不相同。以槽筒式络筒机为例,当纤维材料容易产生摩擦静电,引起纱线毛羽增加时,络筒速度可以适当低一些,譬如化纤纯纺或混纺纱。如果纱线比较细、强力比较低或纱线质量较差、条干不匀,这时应选用较低的络筒速度,以免断头增加和条干进一步恶化。同时,挡车工的看台能力也须综合考虑。
回复

使用道具 评分 举报

 楼主| 发表于 2015-7-5 22:07:49 |北京| 显示全部楼层

% V8 c: P4 o& T7 e. P" `2.导纱距离
1 _7 s! {; c" a普通管纱络筒机采用短导纱距离,一般为60~100mm,合适的导纱距离应兼顾到插管操作方便,张力均匀和脱圈、管脚断头最少等因素。自动络筒机的络筒速度很高,一般采用长导纱距离并附加气圈破裂器或气圈控制器。
回复

使用道具 评分 举报

 楼主| 发表于 2015-7-5 22:13:26 |北京| 显示全部楼层
3.张力装置形式及工艺参数
1 e# w4 p- U" D. u( e络筒张力的影响因素很多,生产中主要是通过调整张力装置的工艺参数来加以控制。因此,张力装置的工艺参数是络筒工艺设计的一项重要内容。6 b, l2 v6 ?8 l6 i/ Z0 k
张力装置有许多形式,它们都是以工作表面的摩擦作用使纱线张力增加,达到适当的张力数值。设计合理的张力装置应符合结构简单,张力波动小,飞花、杂物不易堆积堵塞的要求。
. D) _6 Y9 z* ?/ \& T  d8 A1 J0 g  v
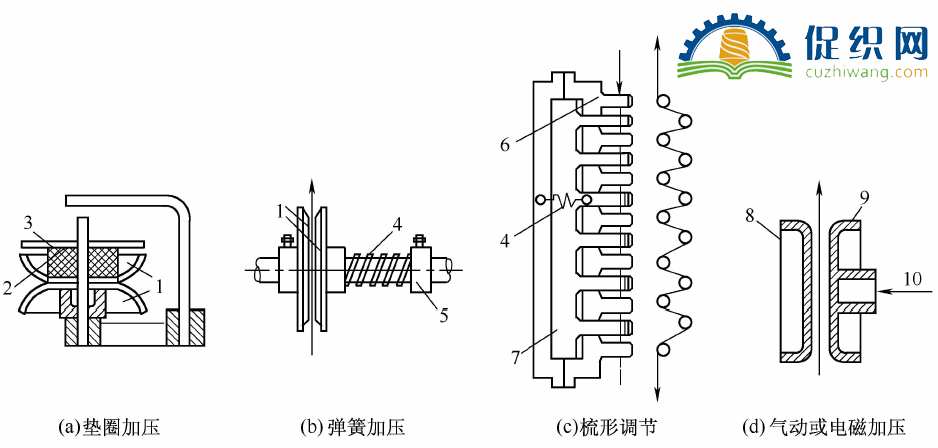
络筒张力装置.png ( o8 d+ ^7 m0 ~! m
 络筒张力装置
3 A! Q+ y2 u& {1—圆盘 2—缓冲毡块 3—张力垫圈 4—张力弹簧 5—张力调节紧圈 6—固定梳齿
4 M) `! x# L4 w1 X4 X7—活动梳齿 8—慢转张力盘 9—加压张力盘 10—气动或电磁加压力

/ i7 R& ?2 [1 ]  k& R6 @, L如图(a)、(b)所示为目前广泛使用的垫圈式张力装置和弹簧式张力装置,它们采用了累加法和倍积法兼容的工作原理。弹簧式张力装置的加压方式比垫圈式有所改进,张力波动有所减小。图(c)所示是络丝机上使用的梳形张力装置,它采用倍积法工作原理,通过调节张力弹簧力来改变纱线对梳齿的包围角,从而控制络丝张力。上述三种装置都有不同程度的络筒张力波动的缺点。自动络筒机上采用气动或电磁力无柱芯张力装置,如图(d),这种装置比较先进,采用累加法工作原理,气动或电磁力加压,把张力盘的动态附加张力减小到最低程度,对减少络筒张力波动十分有利。新型张力装置和张力传感器组成络筒张力闭环控制系统,张力传感器检测络筒张力,通过电磁力的改变来调节张力装置对纱线产生的张力。当管纱退绕到较小卷装时,该措施可抑制络筒张力的快速增长,有利于均匀络筒张力。
* k( a% E; v9 Q& [张力装置的工艺参数主要是指加压压力或梳齿张力弹簧力。加压压力由垫圈重量(垫圈式张力装置)、弹簧压力(弹簧式张力装置)、压缩空气压力(气压式张力装置)、电磁力来调节。加压力的大小应当轻重一致,在满足筒子成形良好或后加工特殊要求的前提下,采用较轻的加压压力,最大限度地保持纱线原有质量。梳形张力装置梳齿张力弹簧力的调节原则同上。各种纱线的络筒张力可根据第二节推荐的范围选择,原则上粗特纱线的络筒张力大于细特纱线。
) O: O2 A; {; }' J/ b
几种棉纱的络筒张力和络筒速度" n3 h. y- N4 T: c/ ^. t4 l5 @
纱线线密度(tex)
  
  
络筒张力(cN)
  
  
络筒速度(m/min)
  
  
纱线线密度(tex)
  
  
络筒张力(cN)
  
  
络筒速度(m/min)
  
  
J7.3
  
  
9
  
  
900
  
  
C27.8
  
  
18
  
  
1300
  
  
J14.6
  
  
12
  
  
1200
  
  
C36.4
  
  
22
  
  
1300
[/tr]
- A5 K# z7 p7 `# p% r' Q: Z* x' S
回复

使用道具 评分 举报

 楼主| 发表于 2015-7-5 22:16:58 |北京| 显示全部楼层

7 R: B# X4 M& z1 e' o1 z; U4.清纱器形式及工艺参数
- B# ]7 x9 x9 i) ]3 @电子清纱器的工艺参数(即工艺设定值)包括纱线特数、络筒速度、纱线类型以及不同检测通道(如短粗短细通道、长粗通道、长细节、棉结通道等)的清纱设定值。每个通道的清纱设定值都有纱疵截面积变化率(%)和纱疵长度(cm)两项,棉结通道工艺参数为纱疵截面积变化率。& D: o& _8 {5 ?
电子清纱器的短粗短细通道的清纱工艺参数(纱疵截面积变化率和纱疵长度)对应着清纱特性曲线,清纱特性曲线是Uster纱疵分级图上应该清除的纱疵和应当保留的纱疵之间的分界曲线,如图所示。在短粗区域曲线以上的疵点应予清除,在短细区域曲线以下的疵点应予清除。生产中可根据后工序生产的需要和布面外观质量的要求,以及布面上显现的不同纱疵对布面质量的影响程度,结合被加工纱线的Uster纱疵分布实际情况,制订最佳的清纱范围,选择清纱特性曲线,达到合理的清纱效果。部分清纱器还兼有捻接的检验功能,其参数以捻接部位的直径和长度来表征。1 U: _; `+ |0 m2 ?# m# Z) o* H
机械式清纱器有隙缝式清纱器、梳针式清纱器、板式清纱器,三者的工艺参数分别是隙缝的宽度(约为纱线直径的1.5~3倍)、梳针与金属板的隔距(约为纱线直径的4~6倍)和上下板之间的隔距(约为纱线直径的1.5~2倍),机械式清纱器技术落后,它的使用较少。
5 h, b+ H+ c2 B
电子清纱器的清纱特性曲线.png
电子清纱器的清纱特性曲线
3 a6 }9 y6 F" Z
回复

使用道具 评分 举报

 楼主| 发表于 2015-7-5 22:19:20 |北京| 显示全部楼层

5 t* t" R9 O  r4 B4 d8 r6.筒子卷绕长度和管纱长度$ _5 t; y# w& Z# |. m. {4 q* x% {
络筒工序根据整经或其他后道工序所提出的要求来确定筒子卷绕长度或者筒子卷绕直径。新型自动络筒机上一般都配备电子定长装置,筒子卷绕长度达到工艺设定值时,筒子自动停止卷绕。实际使用中,筒子的设定长度和实际长度会不一致,必须进行长度修正。
5 C4 T# ~/ g$ M! Y6 P8 n
2 ?3 ~! Q% _( a( m0 v& l
长度修正系数=原修正系数×(设定长度/ 实际长度)
8 f6 O$ y) [& c1 i
式中原修正系数初始设定值为1.000。
: j! N1 ?9 K8 M6 |' F( z5 H9 [4 @- T4 S( Y( h6 {' q, u0 m
在不具备定长装置的络筒机上,通常以筒子的卷绕尺寸来控制其卷绕长度,这种方式的控制精度很低。
. `% j5 C/ R- g& t8 G8 R2 J管纱的纱长也是工艺参数之一,当管纱上剩纱少于10%而发生断头时,自动络筒机根据管纱纱长确定是否换管,以减少接头。同时,管纱长度参数也为络筒机的自动速度控制提供依据。  c! y; X$ ~6 v) [$ ]5 w
回复

使用道具 评分 举报

 楼主| 发表于 2015-7-5 22:21:22 |北京| 显示全部楼层

" K( t- u5 S, ~' X4 I7.结头规格
$ Z0 i) {5 i, F8 x# _部分络筒机仍采用打结接头。结头规格包括结头形式和纱尾长度两方面。接头操作要符合操作要领,结头要符合规格。在织造生产中,对于不同的纤维材料、不同的纱线结构,应用的结头形式也有所不同,主要有:用于棉织、毛织和麻织的自紧结、织布结;用于丝织的单揢结或双揢结等。
% \: V+ j6 N0 C2 h' p) D; c7 R; V8.防叠装置参数
2 z' S  Y) s0 @0 L防叠装置通过周期地改变槽筒转速,使筒子和槽筒发生滑移来抑制纱圈重叠,防叠装置参数为速度减少的比例,如3%、6%、9%、12%。, d( u" M9 h9 y7 M
9.槽筒启动特性参数
# @( b, o) x! ~槽筒启动特性参数为槽筒加速到正常速度时所需时间。恰当的槽筒加速时间可以减少筒子启动时槽筒对筒子的摩擦,减少纱线磨损以及毛羽增长;同时,也因减少了筒子与槽筒之间的滑移,从而提高了筒子定长精度。
回复

使用道具 评分 举报

 楼主| 发表于 2015-7-5 22:22:55 |北京| 显示全部楼层
10.空气捻接器的工作参数# `' u, M% U5 |/ i( \% x
空气捻接器的工作参数包括纱头的退捻时间(T1)、捻接器内加捻时间(T2)、纱尾交叠长度(L)和气压(P),可根据不同的纱线品种设定和调整上述参数的代码值。部分空气捻接器的加捻时间(T2)由一次加捻、暂停、二次加捻时间组成,合理调节三段时间(代码值),达到理想的捻接质量。表1-4为空气捻接器(590L型)加工棉纱的工艺参数。
+ u% I/ _% m6 P- I- @5 m

' ~" _& B0 w# V) e) M2 b! W 空气捻接器(590L型)加工棉纱的工艺参数! K% w, ~" B+ V
纱线线密度(tex)
  
  
T1
  
  
T2
  
  
L
  
  
P(105Pa)
  
  
J7.3
  
  
5
  
  
4
  
  
7
  
  
6.5
  
  
J14.6
  
  
3
  
  
3
  
  
4
  
  
6
  
  
J14.6(强捻)
  
  
6
  
  
4
  
  
4
  
  
6.5
  
  
竹纤维纱19.4
  
  
3
  
  
3
  
  
7
  
  
5.5
  
  
C36.4
  
  
2
  
  
4
  
  
5
  
  
5.5
[/tr][/tr][/tr][/tr]
注 T1、T2、L所列数值是空气捻接器的参数代码值。
& [' X8 d  V- t- p+ ?7 b$ K9 \此外,空气捻接器工艺参数还有允许重捻次数、热捻接温度等。
  T) L$ A0 w' ^( E7 d- X2 k
回复

使用道具 评分 举报

 楼主| 发表于 2015-7-5 22:24:39 |北京| 显示全部楼层
# B+ d( }) J, j
11.自动速度控制参数
" a& f2 o3 \2 s. L$ r9 w5 M0 X管纱直径退绕到某一尺寸时,由于气圈形状突然变化导致摩擦纱段增长,从而络筒张力增加。为抑制络筒张力的增加,达到均匀络筒张力、减少纱线毛羽的目的,部分自动络筒机配备了自动速度控制功能,起到络筒速度自动降低的作用,通过减速起到均匀络筒张力、减少毛羽的作用。自动速度控制参数包括减速的起点与幅度,起点为纱长的20%~80%,推荐值为80%;减速幅度50%~90%,推荐值为60%。. ~6 t: E3 t" z: g
配有络筒张力自动控制装置的络筒机,以张力传感器探测络筒张力,当张力超过一定数值时(譬如5cN),自动降低络筒速度,通过降速实现络筒张力的均匀。
回复

使用道具 评分 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

关于我们|手机版|下载说明|促织网 ( 京ICP备14010041号-2|京公网安备11010502056754号 )

GMT+8, 2026-10-23 04:34 , Processed in 0.093750 second(s), 29 queries .

Powered by Discuz! X5.0

© 2001-2026 Discuz! Team.

快速回复 返回顶部 返回列表

