
找回密码
 立即注册

微信扫码登录

[精梳] 针梳工艺参数设计及针梳条质量指标

[复制链接]
发表于 2016-7-3 08:43:10 |北京| 显示全部楼层 |阅读模式
针梳工艺是制条工艺中的重要组成部分,其工艺设计的主要内容包括根据不同原料确定工艺流程和根据原料和机器性能选择确定各机台的工艺参数两个方面。& W% w8 f5 k& r
制条工序的针梳分为精梳前的理条和精梳后的整条,同为针梳梳理加工,但作用和工艺有所差别。
, l5 }2 E- F# U) s9 x* ]一、理条针梳工艺参数设计
, S$ O- h( j6 g6 M' s- [1.工艺道数) ~* q% ^* `- h- [9 U# N
理条针梳除了通过并合、牵伸来改善梳毛下机毛条的横、纵向混和均匀程度以及使毛条改变单重以符合精梳机喂入需求之外,还有消除梳毛下机毛条中纤维弯钩的作用。所谓弯钩是指纤维两端沿其轴向(长度方向)没伸直而呈现的折回状态。若以纤维运动的方向为前,纤维弯钩又分为前弯钩、后弯钩和前后双弯钩。由于梳毛机梳理方式的局限和梳针抓取转移纤维的必然结果,梳毛机下机毛条中不可避免地存在大量弯钩状纤维,其中以后弯钩居多。为了充分发挥精梳机去短留长和平行顺直的梳理作用,避免弯钩状纤维被当作短纤维去除,必须在精梳前将毛条中的弯钩纤维尽量梳理顺直。  F$ Z# g4 _1 ?2 U: P/ n
一般加工细支毛毛条时,采用头针、二针、三针三道理条,加工纤维弯钩少的粗支毛条或者化纤条时,则采用头针、三针即可。* b2 S6 N2 _5 @, d
2.牵伸倍数
3 r, x3 y, u& e* o理条针梳的牵伸倍数,从头针到三针是逐渐加大的。由于梳毛下机的毛条结构松散、纤维排列紊乱、平行顺直度差,因而条子强力很低。头针的牵伸倍数通常控制在6倍以下,否则条干均匀度会很差。二针梳理时,毛条结构已有较大改善,可适当提高牵伸倍数,掌握在6~7倍。在二针的下机毛条平行伸直度良好的基础上,三针的牵伸可提高到8倍左右,使喂入精梳机的条子更顺直均匀。' `& S1 \5 @$ p* t1 m, \
3.并合根数
8 P6 [/ v( q- S针梳条的并合根数,通常依据梳箱的最大喂入负荷及设备的最多并合根数而定,同时兼顾条子的均匀度和设备的牵伸能力以及前后工序的供给衔接。
( J6 ^# F" k6 Y( N4.出条重量4 A  }6 v" ]. ]0 d; n2 [: x+ f
理条针梳主要是控制三针的出条重量,一般为7~12g/m。因为精梳机的喂入不能太厚,所以要考虑钳板的夹持能力,以避免拉毛现象的产生。
" ^$ N6 V- p/ H; }5.隔距1 b' K$ F  J, G- ]
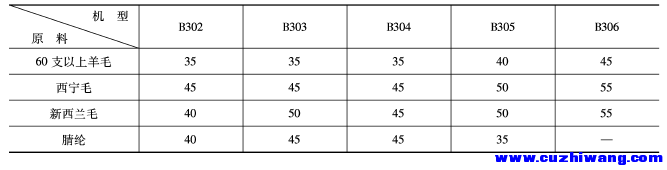
针梳机的隔距有总隔距和前隔距两种。总隔距是指前后罗拉握持线之间的距离,要大于最长纤维的长度,一般不变动;前隔距是指前罗拉握持线到第一块针板之间的距离,依据所加工纤维长度不同进行调整。前隔距大,无控制区就大,不受控的浮游纤维多,会降低毛条的条干均匀度,条子表面发毛;前隔距小,会造成牵伸不开或纤维拉断损伤现象。加工较长纤维或喂入负荷较大时,用较大前隔距;加工较短纤维或喂入负荷较轻时,采用较小前隔距。头针喂入的毛条中纤维伸直度差,三针出条重量较轻,前隔距应偏小掌握。国产高速针梳机前隔距配置见下表。: X4 b5 h. F3 |
国产高速针梳机前隔距配置   单位:mm
国产高速针梳机前隔距配置.png . o" g: e6 P7 @! b0 }- ?
回复

使用道具 举报

 楼主| 发表于 2016-7-3 08:45:02 |北京| 显示全部楼层

" I) t0 ?: e! Z5 m3 I! `7 L6 ]0 m3 ^二、整条针梳工艺设计
7 O3 h+ P3 D% T$ ^+ H; d9 \9 ^整条针梳的工艺,主要是针对精梳机下机毛条的结构特点和精梳毛条的产品要求设置的。
' h# q: Y; o4 y6 m; m( ^6 r: W1.工艺道数9 t6 M. Q  z" b8 s% G; S* I" ]
整条针梳主要以并合、牵伸改善精梳下机毛条的结构均匀度和条干均匀度,一般需要四针和末道等两道针梳的梳理来完成。
2 e5 g+ l$ k  U4 C% K2 J2.牵伸倍数
) t5 R( U$ H, G! y# a/ }四针的牵伸倍数不宜过大,因为精梳下机毛条结构松散、周期不匀、强力很低,通常控制在约7倍;在末道中加大牵伸,可达到约8倍。5 D  m) J0 o0 ]* H& R
3.出条重量
% I" R8 o2 Y7 J7 [由于整条针梳的产品是成品毛条,因此主要掌握末道的出条重量,以符合产品规定为准。' q9 d% `1 w3 ?
4.隔距
) _' m+ R( [/ S2 s& ^精梳后毛条的纤维伸直度较好,平均长度得到提高,整条针梳的前隔距可适当放大,这样有利于减少纤维损伤。% ~9 q4 t- ~0 ~, W6 ]
5.张力牵伸! |% v; Y& w% V. R' L" E; _8 j
张力牵伸包括前张力和后速比两部分。前张力是指出条罗拉与前罗拉之间的牵伸,其变化主要影响下机毛条条干的均匀;后速比是指后罗拉到针板间的牵伸,它既影响条子的条干均匀,又关系到针板的负荷。生产中要根据原料的品种和性能状态,选择适当的牵伸及张力变换齿轮,确定合适的张力。针梳机后速比通常控制在0.85~1,使纤维以松弛状态进入针板梳理区,有利于钢针的刺入,可减少纤维损伤。但是,不能过于松弛,否则会使纤维浮于针面,得不到有效梳理。5 H/ b: K7 c  F% q1 I) G9 `
6.罗拉加压
+ J# Q+ S* X4 ]0 e. J+ H/ X: d前罗拉具备足够压力是完成牵伸握持的先决条件之一,压力不足,会影响牵伸的正常进行,使出机毛条粗细不匀。应根据原料种类选择压力,加工羊毛时,选择79~98N/cm2;加工化纤时,则增加到98~118N/cm2。
$ j, v4 Q7 b, s! \" Y6 {7.针板规格
( H1 x! P% L$ f针板是针梳机控制纤维运动和进行梳理的重要部件。针板钢针的粗细疏密,应随原料不同以及加工流程而变化。细支毛条和较轻负荷用较细密的针板,较粗纤维和重负荷用较粗稀的针板;随着加工流程进展,针板的细密程度也要逐渐增加。
7 K. w+ B4 m# X% ^( W9 ^& f2 D) L3 h/ b( I+ k3 o- R& m- |
回复

使用道具 评分 举报

 楼主| 发表于 2016-7-3 08:45:47 |北京| 显示全部楼层

6 d+ J% e5 w2 e) v三、针梳条质量指标0 ]( z+ ^. l7 [( W. I7 s
(1)毛条条干均匀,无明显粗细节。1 o: b8 p  v4 C  M; ?; y2 g# g
(2)出条重量符合要求。理条针梳各道下机支数毛条重量公差规定为±1g/m,整条针梳各道下机支数毛条重量公差控制在±0.5g/m;级数毛条重量公差为±1.5g/m。% [/ E, h. R5 I1 v, L1 U
(3)重量不匀率,支数毛条≤3%,级数毛条≤4%。
. o' k2 |( O$ z1 `7 N; w: N(4)毛条表面光洁,无发毛和油污现象。2 {2 J- E6 w5 T  s" b
(5)毛粒、草杂、短毛含量符合国家标准。6 K0 k: m2 l9 Z$ m
回复

使用道具 评分 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

关于我们|手机版|下载说明|促织网 ( 京ICP备14010041号-2|京公网安备11010502056754号 )

GMT+8, 2026-10-23 17:23 , Processed in 0.109375 second(s), 30 queries .

Powered by Discuz! X5.0

© 2001-2026 Discuz! Team.

快速回复 返回顶部 返回列表
