找回密码
 立即注册

微信扫码登录

[粗梳] 粗纺细纱工艺设计及参数确定

[复制链接]
发表于 2016-7-10 08:37:52 |北京| 显示全部楼层 |阅读模式
喂入粗纺细纱机的粗纱是由梳毛机下来的毛网,经分割成小毛带后搓捻而成。原料虽经十多个梳理点梳理,纤维的平行伸直度仍很差,多呈弯钩状,故为保证成纱条干较好,细纱机必须采用较小牵伸倍数,一般在1.15~2倍。捻度主要按成纱用途确定。
' W( i5 P' f7 R1.牵伸倍数: W: ?) O8 S) G: I
细纱机的牵伸倍数主要根据原料性能和所纺线密度确定,原料性能好、纺细特纱时,牵伸倍数可大一些。一般环锭细纱机常用约1.3倍。; r8 w* h. U- j7 j6 t' r8 j; I
2.捻系数$ X' Y2 O& \- J2 ~1 W- C
捻度应根据纺纱线密度及成品对纱线品质要求确定,经纱的捻系数应比纬纱大。不缩绒、不起毛的织物,经、纬纱可选择相同的捻系数;重缩绒、起毛织物捻系数应小些。混纺纱化纤含量越多,捻系数越小;染色纱比原色纱捻系数大些。粗纺纱常用捻系数范围见下表。; M1 J0 U7 Y8 B; Y
粗纺细纱常用捻系数
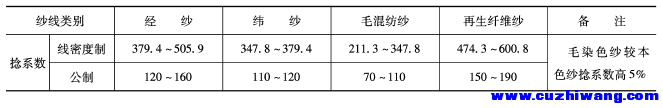
粗纺细纱常用捻系数.png
0 y5 p! Z# z+ w8 q, H2 A: Z
) _9 f1 P0 F5 X3 N( R$ A) R% c* b
回复

使用道具 举报

 楼主| 发表于 2016-7-10 08:40:56 |北京| 显示全部楼层
3.钢丝圈号数
2 F  |& E1 k6 ]4 C6 X钢丝圈的号数应根据细纱特数、锭速、捻度、机械状态及温湿度等情况确定。选择时应按下列原则进行。+ N  ~+ M. e/ r7 y# ^
(1)纺粗特纱时,选用重钢丝圈。6 G6 `1 }9 v8 C  S
(2)钢领大,选用较轻钢丝圈。
# _. G( d4 {- P  F3 O(3)锭速高时,用轻钢丝圈。锭速每提高1000r/min,钢丝圈减轻1~2号。( H0 e9 u3 u6 c( b7 B1 k. O# t
(4)捻度大易退绕成小辫子纱、双头纱,钢丝圈要重一些。
$ S+ e! O0 n) T! P(5)纺纱过程中,张力大,断头增多,应用较轻的钢丝圈。, D0 F" P& _. z7 }
总之,钢丝圈轻重要适应纺纱张力要求,以确保纺纱过程中张力适当,减少断头。纺不同线密度时所采用的钢丝圈号数见下表。& |8 K4 g# e- W* H
钢丝圈选用范围
钢丝圈选用范围.png
4.锭速
7 D+ R5 G6 G# q锭速关系到产量,也影响到断头率,故应根据纺纱线密度、原料性状、捻度及细纱机型号来确定。一般纺纱线密度较粗时,锭速低些,纺纯毛纱比混纺纱低些。
& q/ J$ a* k0 _$ J- C& g6 U
# P; B* G- r6 Q. K
回复

使用道具 评分 举报

 楼主| 发表于 2016-7-10 08:52:17 |北京| 显示全部楼层
粗纺细纱质量指标、疵点成因及解决措施  www.cuzhiwang.com/thread-9978-1-1.html
回复

使用道具 评分 举报

您需要登录后才可以回帖 登录 | 立即注册

本版积分规则

关于我们|手机版|下载说明|促织网 ( 京ICP备14010041号-2|京公网安备11010502056754号 )

GMT+8, 2026-9-17 15:42 , Processed in 0.062500 second(s), 28 queries .

Powered by Discuz! X5.0

© 2001-2026 Discuz! Team.

快速回复 返回顶部 返回列表

