倍捻机生产过程中,纱线断头率的高低不仅会直接影响纱线的质量和生产效率,同时还会影响操作工的劳动强度。因此,如何降低纱线断头率非常具有实际意义。
7 ` i$ Z1 T/ @! l9 H
1 V$ g& r7 v' M& \& y: H
# g# D8 d: x- a5 [) \: H
' v6 W1 b. T% x% E4 x1 Y* e通常情况下,倍捻机生产过程中出现纱线断头的情况包括以下四个方面:
+ u" g& Y4 \/ x2 s. ]- J5 O; G& E ]' g- W) C7 u9 W
单个锭位断头/ a2 A% j2 |! T; x$ J. v# S
% C9 x- R, f' s N, K+ l$ k- R整机断头A
9 P4 ]( ?6 T* `2 _( [$ ]喂入筒子大纱时断头率高,喂入筒子变小,断头随之减少。
+ v, l4 u, T0 h4 C' w* f
( M8 z" f S, r. |整机断头B0 A0 H, Z, H, \$ ^% m$ U5 V
喂入筒子小纱时断头率高,喂入筒子变小,断头随之增加。0 X8 `. d I: g2 D: y3 ^
; ?2 k$ [* [* v
整机断头C
' E8 Z1 V" ]9 E2 u断头高,与喂入筒子大小无明显关系。+ D$ C: h) ~- l4 A
$ w& r9 n; t1 |2 t( f1 z
4 D2 }& c( `: L* h7 J& w9 [
单个锭位断头$ h0 B* ?1 T- i0 P2 s9 a @
a.检查纱线通道如导纱嘴、摩擦辊等部件有无损伤。如有,请及时更换。
5 K; S, C1 a5 ?5 e7 D3 Zb.检查张力器中活塞、子弹头、弹簧等有无卡死或不灵活。如有,请及时更换。
% ~% u- L W7 X) t- Jc.检查纱线通道部件及锭子有无缠纱、飞花。如有,请及时清洁。
; ` @4 \3 [; x- n! }d.喂入筒子纱线强力低、筒子密度不均匀、成型不好。请与相邻正常的锭位互换,查看断头情况是否有变化。5 l7 `" B& ]; q k& E
e.喂入筒子的纱偏上,锭翼碰到喂入筒子的纱。请调整并线筒子。
- F9 j- H( Z6 a0 cf.喂入筒子的纱偏下,锭罐底部碰到喂入筒子的纱。请调整并线筒子。
' @3 C- }9 D) |' V# t j7 ug.横动导纱嘴碰卷取筒子。
$ @, q) g- q; G$ j/ y/ y调整导纱嘴位置,导纱嘴位置是否合适,通常我们以导纱嘴不碰及满筒进行判断。
0 \1 p. B1 |) r9 k, {% q8 Z9 [5 X( S* ?. L4 y
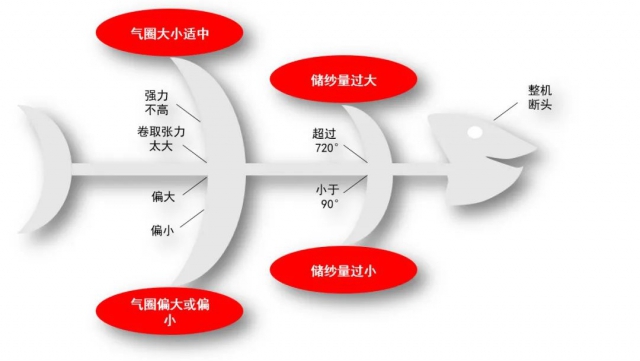
整机断头- o2 [' V7 r+ r8 V' y
, x. A1 {" _+ \
 / I2 I+ J: o/ E3 K2 M9 s
9 E: L2 S7 r# J$ c# P
整机断头A6 s5 g0 Y: V9 O3 K" ?- A
储纱量过大引起整机断头,即喂入筒子大纱时,储纱量超过720°。这种情况下,可通过更换子弹头、配重垫片等将储纱量调整到合适的范围。喂入筒子大纱时,合理的储纱量应控制在: 360-720°。 \( A- s1 ?* L, q* @8 Q
3 Z7 d, S. P( c. t# \
整机断头B6 ?* q/ e/ G) [' q5 {
储纱量过小引起整机断头,即喂入筒子小纱时,储纱量小于90°。这种情况下,同样可通过更换子弹头、配重垫片等将储纱量调整到合适的范围。喂入筒子小纱时,储纱量应控制在: 大于90°。
) T+ V$ v6 b$ O$ m2 P3 I# U7 R \( X
整机断头C% [( p+ K* J) z% w
这一类型要分成以下几种情况进行分析: # M# E! I# N0 _: t/ u( U
' A3 A3 S5 \' p9 O+ N7 ]0 @a.气圈大小合适(即气圈的大小在锭罐与气圈罩上边缘的中间),储纱量正常。
3 ^" f* } h1 y3 a+ q {9 g8 i9 l在这种情况下,导致纱线断头率高的原因有二:
- p! n$ s2 P8 L5 g, u
9 P7 a/ P( Y, @) ?4 m其一,这批纱的整体强力不高。
% c D8 v; q3 E; R对应的解决方法是:降低锭速,同时保证气圈大小合适,储纱量正常。 . x& R' M6 T# V$ O( u$ a2 b2 z
9 a1 A- q" \ K/ z. V% B
其二,卷取张力太大。
3 ^: R' G6 }& _% x9 G; J对应的解决方法是:调节偏转罗拉的位置(向外调整)或超喂率(增大超喂率)。
0 W# C. Z$ Y# y2 B
7 F% g; P3 @( G: Rb.气圈太小,碰到锭罐的上边缘。
/ V3 F+ l ]* t: T增加气圈高度,提高锭速。保证气圈的大小合适,储纱量正常。 ! w ^: E1 o3 m$ F4 _) F
( E# d( B- Z Z6 Q3 o" f
c.气圈太大,碰到气圈罩的上边缘。
p- Q& X* L- c# U2 r( {: f降低气圈高度,如有必要也可以降低锭速。保证气圈的大小合适,储纱量正常。 7 Q- }. W& s) o/ [
+ x; }# V4 r0 i& L请注意:以上观点仅作为通常情况下降低纱线断头率的解决思路,特定情形需要工程师到现场查看,具体分析。 3 S7 `3 g3 F1 O o) l) o
/ N, e0 k9 I% Z9 d9 p, `- s(信息来源:卓郎智能, 福克曼短纤倍捻机中国区服务主管阮宜海)
8 o1 ^# [3 y" Y) S) H- J0 L |
 京公网安备11010502056754号 )
 发表于 2025-7-13 20:53:38