倍捻机生产过程中,纱线断头率的高低不仅会直接影响纱线的质量和生产效率,同时还会影响操作工的劳动强度。因此,如何降低纱线断头率非常具有实际意义。
& E. F, s1 v0 B7 g9 }+ v& i" f B, Z8 n# H9 n1 F* j Q
5 C# R$ F* s% E3 v$ d) m3 O4 o
) w- p( O- ^/ z' E1 o3 s T# m
通常情况下,倍捻机生产过程中出现纱线断头的情况包括以下四个方面:
" n, B+ d" c: P- w/ g+ W, x$ i
+ p! o( o8 e. o单个锭位断头& ^0 z; L. P+ W% e
& q) A+ O0 ^6 x
整机断头A
K; x- U! J: K3 w喂入筒子大纱时断头率高,喂入筒子变小,断头随之减少。
, b7 t3 u/ k1 Y9 X- g1 ^3 b$ `" ^2 M; k' @$ f/ a7 |
整机断头B
( S7 s- a) C3 n1 d$ Z5 l喂入筒子小纱时断头率高,喂入筒子变小,断头随之增加。
$ `7 F% R# l, Q& R& ~* [# W" M
4 Z2 o, _# y) I F+ J整机断头C
! L. M4 c, L+ J( A断头高,与喂入筒子大小无明显关系。
" _6 ^6 p* Y$ T# b) u( i
4 G/ E- @4 Z* u; G+ ]6 b
: I% @, W& c; G4 b/ J" J单个锭位断头, s& H, Y# l4 j' I$ y0 s9 T9 B& H
a.检查纱线通道如导纱嘴、摩擦辊等部件有无损伤。如有,请及时更换。/ m' S0 _! m8 F% z
b.检查张力器中活塞、子弹头、弹簧等有无卡死或不灵活。如有,请及时更换。 r3 E* n( \# L; R& J
c.检查纱线通道部件及锭子有无缠纱、飞花。如有,请及时清洁。
/ Q. a. n- P, W( Jd.喂入筒子纱线强力低、筒子密度不均匀、成型不好。请与相邻正常的锭位互换,查看断头情况是否有变化。
3 N* P1 l3 y, j' qe.喂入筒子的纱偏上,锭翼碰到喂入筒子的纱。请调整并线筒子。! A7 ?# }$ y+ j
f.喂入筒子的纱偏下,锭罐底部碰到喂入筒子的纱。请调整并线筒子。% y2 i F. E }- a6 l
g.横动导纱嘴碰卷取筒子。
2 u) G |- I' O# ^调整导纱嘴位置,导纱嘴位置是否合适,通常我们以导纱嘴不碰及满筒进行判断。: v2 b- j* H. S$ U
C* _$ J, R/ B' g/ Z" g整机断头) T/ F* Z, `, T9 A" s5 q- R
9 Q! D! [" A0 g8 G4 f: c, Z) S5 g
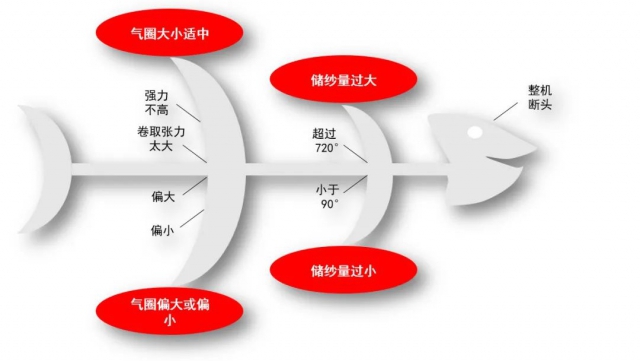 ( ~3 {" B; M. u! ?& j+ L' d1 X
, b9 q$ }& l2 K' S0 E& a; y
整机断头A
% h; U2 A* z5 t& Y3 d 储纱量过大引起整机断头,即喂入筒子大纱时,储纱量超过720°。这种情况下,可通过更换子弹头、配重垫片等将储纱量调整到合适的范围。喂入筒子大纱时,合理的储纱量应控制在: 360-720°。
G7 t9 `' N5 b v7 }/ [7 I4 b5 ^3 F, ^/ }& J
整机断头B
2 M, q9 c, Z: ]5 R5 _储纱量过小引起整机断头,即喂入筒子小纱时,储纱量小于90°。这种情况下,同样可通过更换子弹头、配重垫片等将储纱量调整到合适的范围。喂入筒子小纱时,储纱量应控制在: 大于90°。 1 L8 w6 |7 _- d$ D5 {/ ~" `
" l/ H/ _% W& d2 Z1 B$ {
整机断头C5 _& B" c3 q( k( d
这一类型要分成以下几种情况进行分析: - w- n, ~1 X, K0 f% ~
" G4 \ }1 [2 \$ H9 Q* h/ _a.气圈大小合适(即气圈的大小在锭罐与气圈罩上边缘的中间),储纱量正常。
2 v) |9 e9 y3 C( |& L在这种情况下,导致纱线断头率高的原因有二:
2 E8 L6 S4 Y) h$ F( S/ k
' {- v" e' l6 D" F2 n其一,这批纱的整体强力不高。
- `0 A& v Q) r7 ^% ^# H# m对应的解决方法是:降低锭速,同时保证气圈大小合适,储纱量正常。
+ u$ V$ a i/ p
- \0 @5 y) ]4 b b, P b其二,卷取张力太大。 ; l9 W; y1 o1 [
对应的解决方法是:调节偏转罗拉的位置(向外调整)或超喂率(增大超喂率)。
" l- n* d, P7 Z# _1 w
- c$ Y/ G2 u% D9 Ub.气圈太小,碰到锭罐的上边缘。 3 j9 e. d4 w- L# t0 p
增加气圈高度,提高锭速。保证气圈的大小合适,储纱量正常。 % E, ~4 E5 T( _
+ w G$ W5 H7 L: J1 b; I+ N- X) O1 Dc.气圈太大,碰到气圈罩的上边缘。
B, n: G6 U* n* P1 W3 M. C( \' {降低气圈高度,如有必要也可以降低锭速。保证气圈的大小合适,储纱量正常。
/ g- g* [6 C5 a" k, B8 J7 ?* m) m Q5 l# ?! _# T2 j
请注意:以上观点仅作为通常情况下降低纱线断头率的解决思路,特定情形需要工程师到现场查看,具体分析。 l8 g( z/ y3 R" R4 h
3 G, Q: a }, y5 P7 ?4 U! A$ l# ?
(信息来源:卓郎智能, 福克曼短纤倍捻机中国区服务主管阮宜海)
/ B# P+ Y) X. t! [; n |
 京公网安备11010502056754号 )

 发表于 2025-7-13 20:53:38
